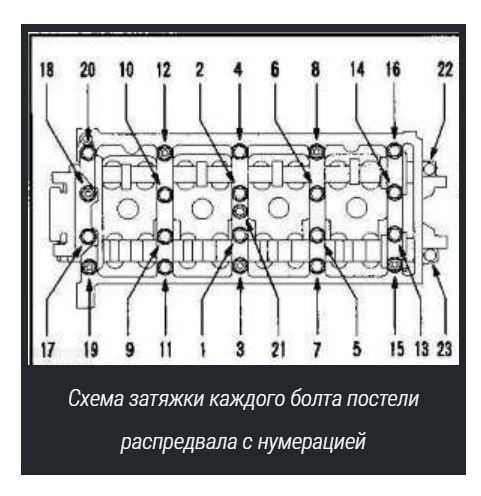
Для достижения надежного соединения элементов двигателя необходимо соблюдать точные параметры напряжения крепежных изделий. Каждый автомобиль имеет свои технические требования, и модель 21116 не является исключением. Следует выделить, что использование металлической прокладки требует особого подхода. Неправильное приложение усилий может привести к утечкам и повреждениям, что, в свою очередь, отразится на работоспособности мотора.
Спецификация предписывает последовательность затяжки. Она включает несколько этапов, каждый из которых гарантирует равномерное распределение напряжения. Процедура начинается с предварительного ослабления, и только затем переходят к основному процессу, где важно строго следовать указанным данным. Это необходимо для того, чтобы не допустить перекоса головки блока.
При выполнении операция важно уделить внимание и состоянию всех компонентов. Убедитесь, что поверхность чистая и лишена повреждений. Заправка резьбы специальным фиксатором не помешает, так как он защитит крепеж от ослабления в дальнейшем. Используйте оригинальные элементы, соответствующие стандартам производителя; это предотвратит потенциальные проблемы с совместимостью и обеспечит долгий срок службы.
- Рекомендации по креплению головки блока цилиндров
- Рекомендуемые характеристики прокладки ГБЦ 21116
- Инструменты для точного измерения момента
- Этапы подготовки двигателя перед затяжкой крепежа
- Порядок затяжки: оптимальная последовательность
- Типичные ошибки при затягивании крепежных элементов
- Необходимый уровень затяжки для металлической прокладки
- Проверка правильности затяжки после сборки
- Рекомендации по смазке резьбы соединительных элементов
- Опасности переатяжки и недотащки
- Меры предосторожности при работе с ГБЦ 21116
Рекомендации по креплению головки блока цилиндров
При установке головки блока цилиндров с использованием металлической прокладки следует учитывать ряд факторов для достижения надежного соединения. Оптимальная работа двигателя зависит от соблюдения точных значений затяжки крепежных элементов. Это необходимо для формирования хорошей герметичности, предотвращения утечек и обеспечения долговечности.
Сначала стоит ознакомиться с предписаниями производителя относительно последовательности и приложения силы. Чаще всего применяется ступенчатый подход. При этом первоначально выполняется предварительная затяжка, после которой следует окончательное затягивание с учетом указанных характеристик.
Если у вас нет доступа к специальным инструментам, то важно установить свой подходящий динамометрический ключ, который обеспечит требуемую точность. Следует избегать чрезмерного усилия, так как это может привести к повреждению деталей.
Перед выполнением сборки убедитесь, что все поверхности чистые и не имеют загрязнений. Это поможет обеспечить равномерное распределение давления по всей площади прокладки. Также рекомендуется использовать смазку на резьбе крепежных элементов для уменьшения трения и облегчения процесса затяжки.
По окончании работы следует провести повторную проверку, чтобы убедиться в отсутствии ослабления креплений. Специалисты рекомендуют выполнять контроль через несколько циклов работы двигателя.
Рекомендуемые характеристики прокладки ГБЦ 21116
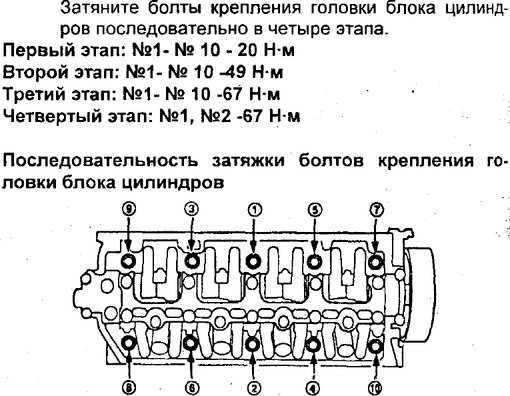
При выборе прокладки для головки блока цилиндров модели 21116 необходимо учитывать несколько ключевых параметров, которые обеспечат надежную работу двигателя и долговечность компонентов.
- Материал: Рекомендуется использовать прокладки из многослойной стали (MLS), которые обеспечивают хорошую герметизацию и стойкость к высоким температурам.
- Толщина: Оптимальная толщина прокладки составляет 1,5-2,0 мм. Это важно для поддержания нужного зазора между деталями.
- Устойчивость к температуре: Прокладка должна выдерживать температуры до 200°C и более, что предотвращает ее деформацию в процессе эксплуатации.
- Сжимаемость: Необходимо выбирать прокладки с низким уровнем сжимаемости для поддержания правильного зазора и предотвращения ухудшения герметичности.
Обратите внимание на следующие моменты:
- Убедитесь, что прокладка имеет все необходимые уплотнительные участки, чтобы избежать утечек.
- Проверьте наличие сертификаций качества, что подтвердит надежность изделия.
- Изучите отзывы и рекомендации других владельцев автомобилей, использовавших пробки аналогичного типа.
Соблюдение этих рекомендаций при выборе прокладки позволит значительно повысить надежность работы двигателя и продлить срок службы всех его элементов.
Инструменты для точного измерения момента
Для достижения необходимого уровня затяжки соединительных элементов применяются различные инструменты, каждый из которых имеет свои особенности и преимущества. Рассмотрим основные из них.
- Динамометрические ключи – обязательный инструмент для контроля усилия. Они бывают механическими и электронными. Механические ключи работают на основе рычажного принципа, в то время как электронные отображают значение на экране. Это обеспечивает точность и простоту использования.
- Динамометрические гайки – позволяют проводить контроль укладки с заданным усилием. Эти устройства используются в сочетании с динамометрическими ключами. Они фиксируют состояние и удобны в работе.
- Наборы измерительных приборов – в некоторых случаях используются для анализа вкручиваемых соединений. Включают в себя различные щупы и измерительные линейки, что позволяет более точно контролировать параметры резьбы.
Выбор инструмента зависит от конкретных условий работы. Для домашних условий подойдут механические динамометрические ключи, в то время как профессиональные сервисы часто используют электронные варианты, обеспечивающие большую точность.
Также стоит учитывать дополнительные аксессуары:
- Калибраторы – для проверки точности работы ключа.
- Контргайки – для предотвращения самопроизвольной loosen.
Регулярная проверка инструментов и соблюдение допустимых норм эксплуатации обеспечат их долговечность и надежность в работе.
Этапы подготовки двигателя перед затяжкой крепежа
Перед началом работы с крепежом головы блока нужно выполнить ряд действий. Эти шаги помогут обеспечить правильное соединение деталей.
Сначала следует очистить поверхность, к которой будет прикрепляться прокладка. Используйте специальный очиститель и мягкую ткань для удаления загрязнений и остатков старой прокладки. Убедитесь, что поверхность гладкая и ровная, так как любые повреждения могут привести к утечкам.
Затем проверьте состояние прокладки. Для металлических вариантов характерно наличие износа или повреждений. Если есть дефекты, стоит заменить прокладку на новую, чтобы избежать проблем в будущем.
После этого проверьте состояние всех крепежных элементов. Убедитесь, что нет трещин или деформаций на болтах. Если какие-либо из них повреждены, замените их на новые.
Кроме того, тщательно очистите резьбу в гнездах блока двигателя. Удалите остатки старого герметика и грязь. Это поможет избежать проблем с фиксацией и обеспечит надежность соединения.
Не забывайте про герметизацию. Используйте качественный герметик, который подходит для данного типа соединения. Нанесите герметик равномерно по периметру прокладки, если это требуется в соответствии с документацией.
| Этап | Действие |
|---|---|
| Очистка поверхности | Удалите загрязнения и остатки старой прокладки |
| Проверка прокладки | Осмотрите на наличие повреждений, замените при необходимости |
| Осмотр крепежа | Проверьте болты на наличие трещин и деформаций |
| Чистка резьбы | Удалите старый герметик и грязь из гнезд |
| Герметизация | Нанесите герметик, если необходимо |
Эти этапы подготовки помогут подготовить двигатель к надежному соединению, что в свою очередь обеспечит его долговечность и предотвратит возможные проблемы в эксплуатации.
Порядок затяжки: оптимальная последовательность
При установке головки блока цилиндров с металлической герметизацией рекомендуется следовать четкому порядку для обеспечения надежного соединения. Используйте симметричный подход, начиная с центральных компонентов и постепенно перемещаясь к краям. Это позволяет равномерно распределить давление и избежать деформации.
Первый этап – средний ряд. Закрутите центральные элементы, начиная с одного и затем переходя к противоположному. После этого переходите к соседним болтам, следуя заранее установленной схеме. Это уменьшает риск неправильной посадки.
Далее выполняйте операции с внешними крепежами. Сначала обрабатываются угловые болты, следуя схеме. Уделите внимание и последовательно обрабатывайте каждый крепеж, не пропуская ни одного элемента. Такой подход гарантирует, что каждый участок будет фиксироваться надлежащим образом.
Необходимо тщательно следить за последовательностью. Закрепление в неправильной очередности может привести к неполной герметизации и возникновению течей. Разделяйте процесс на этапы, фиксируя количество оборотов для каждой группы элементов. Простое ведение записей поможет избежать ошибок.
По окончании серии работ проверьте каждое соединение повторно, убедившись в их надежности. Завершите процесс, следуя техническим рекомендациям, чтобы обеспечить долговечность установки и надежную работу двигателя.
Типичные ошибки при затягивании крепежных элементов
Неравномерное усилие – еще одна распространенная ошибка. Следует контролировать прикладываемое давление, так как недостаточная или чрезмерная нагрузка может вызвать утечки или разрушение компонентов. Использование инструмента с моментным ограничителем поможет избежать этой проблемы.
Игнорирование чистоты крепежных мест также может привести к негативным последствиям. Загрязнения, такие как смазка или грязь, ухудшают контакт крепежа с поверхностью, что приводит к неправильному распределению усилий.
Некоторые опытные механики забывают про необходимость проверки состояния прокладок. При повторной установке обязательно заменяйте изношенные или поврежденные детали, иначе это может вызвать утечку и серьезные неисправности.
Не стоит пренебрегать рекомендациями производителя относительно предельных значений, указанных в инструкции. Соблюдение этих параметров обеспечивает надежность и долговечность всей конструкции.
Необходимый уровень затяжки для металлической прокладки
При установке металлической прокладки важно придерживаться рекомендованных значений крутящего усилия для обеспечения надежного соединения. Неправильные параметры могут привести к утечкам и повреждениям. Рекомендуется следовать указаниям производителя и использовать динамометрический ключ для достижения точных значений.
Для установки прокладки следует учитывать следующие показатели:
| Этап | Порядок затяжки | Крутящий усилие (Нм) |
|---|---|---|
| Первоначальная затяжка | 1-й этап | 20 |
| Увеличение | 2-й этап | 40 |
| Заключительная затяжка | 3-й этап | 60 |
Следует также помнить, что крутящий момент распределяется равномерно по всем креплениям. Это позволит избежать перекоса и обеспечивает равномерное прижатие прокладки.
Рекомендуется повторно проверять уровень затяжки через определённый пробег после установки, так как использование высоких температур и давлений может вызвать ослабление соединений.
Проверка правильности затяжки после сборки
После завершения процесса сборки необходимо выполнить проверку надежности соединений. Используйте динамометрический ключ. Это устройство позволит оценить степень затяжки, соответствуя техническим параметрам, указанным производителем.
Существует несколько этапов контроля. Сначала проведите визуальный осмотр, убедитесь, что все элементы правильно установлены. Обратите внимание на отсутствие повреждений на поверхности и наличие всех крепежных элементов.
После этого выполните процедуру контрольной затяжки. Проходите по всем точкам прилагая усилия в одном направлении. Начинайте с середины и двигайтесь к краям. Это позволит избежать перекоса и неравномерного распределения давления.
Проверка осуществляется в два этапа: первичная и вторичная. На первичном этапе затяните крепежи до рекомендованного значения. На втором этапе повторите ситуацию, уделяя внимание участкам, которые подвергались наиболее высокому механическому воздействию.
После проверки на предмет надежности соединений важно провести температурный тест. Рабочая температура может повлиять на металлические детали. Зафиксируйте значения и сравните с первоначальными показателями.
Заключительным шагом будет управление течью. Проверьте на наличие возможного масла или охлаждающей жидкости. Появление следов указывает на необходимость дополнительной проверки. Если все параметры соответствуют норме, процесс завершен успешно.
Рекомендации по смазке резьбы соединительных элементов
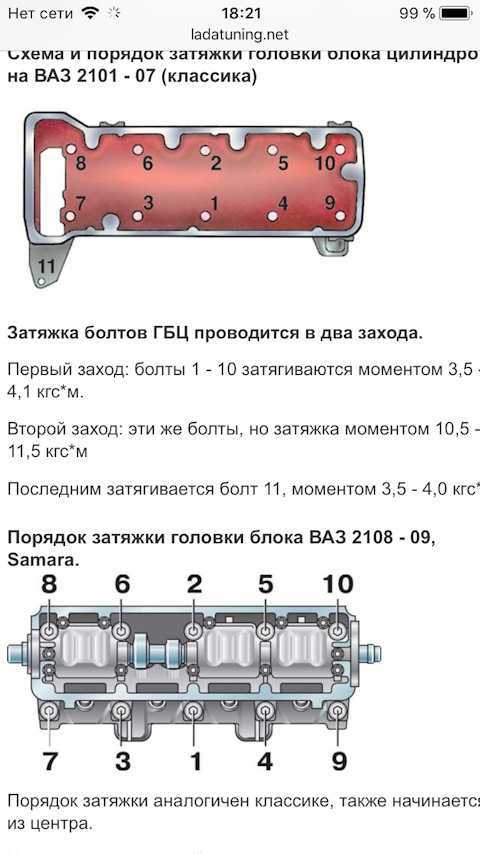
Смазка резьбы соединительных элементов играет ключевую роль в обеспечении надежного соединения. Для достижения оптимальных характеристик рекомендуется использовать специализированные составы, такие как высокотемпературные смазки на основе молибдена или медной пасты. Эти продукты позволяют избежать заедания и снижают трение, что предоставляет возможность достичь требуемых параметров натяжения.
Перед нанесением смазки необходимо тщательно очистить резьбу от грязи и старых остатков. Использование очистителей на основе спирта или ацетона гарантирует качественное удаление всех загрязнений.
Рекомендуется наносить смазку равномерным и тонким слоем на все витки резьбы. Это позволит избежать неравномерного распределения усилий. Оптимально использовать резьбовые герметики, которые обеспечивают дополнительную защиту от коррозии и утечек.
После нанесения смазки следует провести предварительную пробную затяжку, чтобы убедиться в корректности распределения усилий. Это позволит избежать случайных повреждений при окончательной фиксирующей процедуре.
Для снижения вероятности ослабления соединений в процессе эксплуатации, периодически проверяйте состояние резьбы и, при необходимости, обновляйте слой смазки.
Опасности переатяжки и недотащки
Неправильный контроль силы, применяемой к элементам крепежа, может привести к серьезным последствиям. Рассмотрим основные риски, связанные с избытком или недостатком усилия.
- Переатяжка:
- Повреждение конструкции: Чрезмерное давление может вызвать деформацию деталей, что приведет к утечкам, повышенному износу и даже поломке.
- Риск трещин: Сильное сжатие может спровоцировать образование трещин в материалах, что тяжело выполняется для их дальнейшей герметичности.
- Некорректная работа системы: Переатяжка затрудняет нормальную работу прилегающих узлов, вызывая шумы и вибрацию.
- Недотащка:
- Утечки: Недостаточная сила приводит к ослаблению соединения, что может вызвать утечку масла или охлаждающей жидкости.
- Неравномерное распределение нагрузки: Это может привести к неправильно работающим системам, снижая общую производительность двигателя.
- Риск откручивания: Под воздействием вибраций недовинченные элементы могут полностью открутиться, что создает повышенную опасность для остальных компонентов.
Чтобы избежать этих проблем, рекомендуется использовать динамометрический инструмент, следуя указанному порядку наворачивания. Также полезно периодически проверять состояние соединений, особенно после обкатки нового или отремонтированного двигателя.
Меры предосторожности при работе с ГБЦ 21116
При установке головки блока цилиндров необходимо соблюдать особые правила, чтобы избежать негативных последствий. Перед началом работы убедитесь, что все расходные материалы соответствуют требованиям. Использование прокладок низкого качества может привести к утечкам и перегреву двигателя.
Подготовка поверхности блока требует тщательной очистки. Удалите все остатки старых прокладок и загрязнения. Используйте специальные очистители и инструменты, которые не повредят металл. Неправильная подготовка может привести к дефектам герметичности.
Перед установкой головки блока проверьте состояние резьбы в отверстиях. При наличии повреждений рекомендуется использовать специальную восстанавливающую обработку или заменить детали. Не забывайте об использовании смазки на резьбе крепежных элементов для обеспечения корректного натяжения.
Обеспечьте правильное распределение нагрузки при стягивании. Уделите внимание порядку, указанному в технической документации. Это предотвратит изгиб головки и обеспечит надежное соединение. Наблюдайте за одинаковым усилием на каждом этапе процесса.
Не пренебрегайте рекомендациями по технологии установки, так как это существенно сказывается на долговечности и надежности конструкции. Перед началом работы обязательно ознакомьтесь с инструкциями производителя и соблюдайте предписанную последовательность действий.
Кроме того, следите за рабочей средой. Убедитесь, что в месте работы нет пыли и посторонних предметов, которые могут повредить детали. Используйте защитные перчатки и очки для обеспечения безопасности.
Регулярно проверяйте состояние всех установленных компонентов. Об этом также следует помнить во время технического обслуживания. Признаки утечки или перегрева могут служить сигналом о необходимости дальнейших действий.


